吸塑成型工艺全解:原理、流程、分类、特殊工艺与品质管控
一、吸塑基础成型原理
吸塑又称热真空成型,核心原理:将热塑性塑料片材加热至软化高弹态,利用真空负压(或正负压结合)使片材紧密贴合模具轮廓,冷却定型后裁切、修整得到塑料制品。依靠气压差成型,无需高压注塑模具,开模成本低、小批量柔性生产优势突出,是包装、工业壳体主流工艺。主流成型三种方式:
- 真空负压成型:基础款,仅抽真空,适合浅拉伸薄片食品、礼品泡壳;
- 正负压复合成型:上方预吹拉伸 + 下方真空吸附,深浅拉伸产品壁厚均匀,电子托盘、医用包装标配;
- 柱塞辅助成型:厚片 / 深腔专用,机械柱塞预拉片材,避免底部过薄。
二、标准薄片吸塑完整生产工艺流程(0.1–1.5mm 卷材自动化产线)
1. 前期设计与制模(生产前置工序)
1)客户需求拆解:产品尺寸、厚度、材质、防静电 / 食品 / 医用合规、拉伸深度、批量;2)3D 建模、排版拼版:一模多腔提升产能,控制拉伸比(常规≤1:3);3)模具制作:
- 石膏模:低成本、打样专用,寿命几百次;
- 电镀铜模:量产通用,表面光洁,适合透明 PET 泡壳;
- 铝合金模:带冷却水道,精度高、寿命长,电子 / 医疗高端托盘首选;模具需均匀打抽气孔(孔径 0.8–1.2mm,间距 1–2cm)保证吸力均匀。
2. 片材选型与上料
常用基材及成型温度:
- GPPS 透明硬片:150–165℃,礼品对折壳、五金包装;
- PET 环保片:165–180℃,食品、出口包装、rPET 再生料;
- PVC:140–155℃,低价包装,逐步限用;
- PP 食品级:170–190℃,生鲜托盘、可微波;
- PETG:175–190℃,高透明、可环氧灭菌,医用包装;
- 防静电导电 PS:电子芯片托盘专用,电阻 10⁶–10⁹Ω。卷材装架,夹持框固定片材,防止加热偏移、拉伸不均。
3. 红外分段加热软化(核心控温工序)
分区红外电炉精准控温,避免局部过热下垂、局部硬吸不到位;PET 易吸水,高温下会起泡,厚片、食品级 PET 需提前烘干除潮;加热时间随片厚递增,0.3mm 薄片约 20–40s,1mm 厚片 1min 以上。
4. 真空成型(核心工序)
加热完成后片材移送至模具上方,流程:
- 模具上升贴合片材形成密闭腔;
- 预吹(正压)向上撑开片材,均衡拉伸余量;
- 真空泵抽真空(真空度 0.06–0.08MPa),片材吸附模腔;
- 水冷模具快速冷却定型,锁定产品轮廓,防止收缩翘曲。
5. 脱模、裁断、后加工
- 冷却到位后模具反向吹气顶出脱模;
- 整版成型片材送入冲床,刀模分切单个产品;
- 可选后工艺:折边(插纸卡泡壳)、冲孔、超声波封边、覆膜、防静电清洗;
- 全检、分拣不良品、打包入库;边角料粉碎回用,降低原料损耗。
三、薄片吸塑 vs 厚片吸塑工艺核心差异
1. 薄片吸塑(厚度 0.1–1.5mm)
- 原料:卷材连续送料,全自动流水线高速量产;
- 成型方式:真空为主,浅拉伸,拉伸深度浅;
- 模具:铜模 / 简易铝模,单版多腔,一次成型数十件;
- 后加工:刀模冲切即可;
- 产品:电子托盘、食品托、美妆泡壳、对折包装。
2. 厚片吸塑(厚度≥1.5mm,最高 10mm)
- 原料:单张板材上料,非卷材;
- 成型:柱塞预拉 + 正负压复合成型,适配深拉伸壳体;
- 加热:大功率分段红外,内外均匀透热;
- 模具:加厚水冷铝模,强度高;
- 后加工:五轴 CNC 铣边、钻孔、割高低位,无法简单刀模冲裁;
- 产品:汽车内饰、医疗设备外壳、AGV 机器人壳体、大型周转箱、PC 箱包外壳。
四、两大高端细分特殊工艺标准
(一)防静电 ESD 电子吸塑专用工艺
- 材料管控:选用静电耗散型导电 PS/PET,表面电阻稳定 10⁶–10⁹Ω,杜绝普通绝缘片混用;
- 生产环境:车间湿度 40%–60% RH,设备、模具、传送带全部接地;
- 工序配套:成型后离子风机中和表面静电,避免吸附粉尘污染元器件;
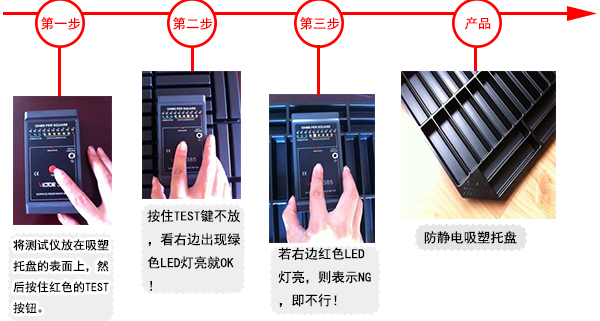
- 品质检测:每批次抽检表面电阻、静电衰减时长,符合 ANSI/ESD S20.20 标准;
- 模具要求:模具做防静电接地处理,不产生局部电荷堆积。
(二)医用无菌 PETG 吸塑洁净工艺
- 生产环境:万级 / 十万级洁净车间,无尘服、风淋、独立净化空调;
- 原料:医疗级 PETG,无析出、可耐受环氧乙烷(EtO)灭菌;
- 全程无尘:片材无尘裁切、成型区无粉尘,禁止普通回料混入;
- 后处理:成品紫外消毒、独立无菌真空包装;
- 合规配套:模具无油污,设备定期酒精消杀,留存生物相容性检测报告,匹配 ISO11607 无菌屏障标准。
五、生产常见工艺缺陷、成因与优化方案
- 吸塑不到位、局部空鼓成因:加热不足、真空度偏低、抽气孔堵塞、拉伸深度过大;优化:提升分区温度、检修真空泵、清理模具气孔、增加上模预压。
- 壁厚严重不均、边角过薄易破成因:加热局部过热、无预吹 / 柱塞辅助、拉伸比超标;优化:采用正负压成型、增加柱塞预拉、模具加大圆角降低拉伸。
- 产品翘曲变形成因:冷却时间不足、模具温差大、片材内应力未释放;优化:延长水冷定型时间、模具均匀布冷却水道、成型后静置时效。
- 表面气泡、水波纹成因:PET 片材受潮、加热温度过高、原料含水;优化:片材 80–100℃预烘干、降低加热区峰值温度、密封储存片材。
- 脱模拉伤、发白成因:模具脱模斜度<3°、模面粗糙、冷却不充分;优化:模具打磨抛光、增加 3°–5° 拔模斜度、延长冷却周期。
- 防静电性能不稳定成因:防静电母粒分散差、车间干燥静电堆积、边角料混普通料;优化:统一专用防静电片材、车间加湿、分类回收边角料不混料。
六、工艺升级发展趋势(适配 2026 行业行情)
- 全伺服智能成型产线普及分段独立温控、真空压力数字化可调,AI 视觉在线检测,废品率降至 1% 以内,小批量快速换模打样周期缩短至 3–5 天。
- 绿色循环工艺落地rPET 再生片材专用成型工艺,低能耗低温加热;PLA 可降解吸塑配套低温成型设备,适配商超、出口限塑订单。
- 一体化复合成型成型 + 覆膜 + 防静电清洗连线生产,减少二次转运,降低人工与粉尘污染,适配医疗、半导体高端订单。
- 精密化、洁净化工艺门槛提升电子、医疗赛道强制无尘车间、标准化温控负压成型;普通低端薄片设备逐步淘汰,产能向自动化产线集中。
- 厚片精密成型扩张新能源设备、人形机器人外壳需求拉动柱塞正负压厚片工艺,替代部分高价注塑小件,中小批量成本优势显著。
七、工艺对行业成本与盈利的影响
- 普通薄片单一真空工艺设备投入低、加工费薄,价格内卷严重;
- 正负压复合、洁净防静电、医用成型工艺具备技术壁垒,产品溢价高,毛利率提升 10–20 个百分点;
- 自动化连续成型降低人工、损耗,摊薄单位固定成本,缓解原料涨价带来的成本传导矛盾;
- 模具优化、一模多腔、边角料闭环回收是工厂内部消化原料上涨最核心工艺手段。
发表评论 取消回复